- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
金属部品サプライヤーはいつ自動組立生産効率を低下させるのでしょうか?
自動車システムメーカー、家庭用電化製品ブランド、産業用キャビネットの EPC 購入者は、専門的でない板金曲げベンダーと協力する場合、コストのかかる 4 つのボトルネックに頻繁に直面します。制御されていないスプリングバックと不安定な曲げ角度により、自動組立ラインで大規模な手動修正作業が発生します。 DFM 設計ガイダンスのないサプライヤーは、初期の図面段階で隠れた構造欠陥を放置します。分散した曲げ加工、表面処理、試験工場はバッチトレーサビリティの連鎖を断ち切り、海外の工場監査を遅らせます。低品質の金型ツールは部品の表面に傷を付け、完成品の不良率を高めます。 Lijingda は、CNC 曲げ、専門的なプロセス エンジニアリング、および全ロット品質検査を 1 つの工場屋根の下で統合し、±0.5° の超厳密な曲げ公差をロックすると同時に、初期の設計最適化サービスを提供し、国境を越えた金属部品の購入者に組み立ての手戻り、設計欠陥の損失、監査の停滞を排除します。
1. CNC 動的スプリングバック補償により、無人組み立ての角度公差が安定します
通常の曲げ加工装置には、リアルタイムの材料スプリングバック補償アルゴリズムがありません。異なる鋼、アルミニウム合金シートでは、成形後に一貫性のない弾性反発が発生し、曲げ角度の偏差が ±1° を超えてしまいます。ロボットの自動組立中、位置がずれて曲がったブラケットは対応する治具に固定できず、工場は手動トリミングや毎日の生産能力の削減のために追加の作業員を割り当てることを余儀なくされています。 Lijing は、フルデジタル CNC 曲げ機に材料固有のリバウンド校正モジュールを装備し、ステンレス鋼、冷間圧延鋼材、およびアルミニウムのブランクの補正パラメータを事前設定しています。量産検査データにより、すべての完成した曲げ部品が角度公差を±0.5°以内に維持し、高速無人組立ステーションの位置決め基準に完全に適合し、組立ての手戻り作業が 60% 以上削減されることが検証されています。
2. 上級 DFM エンジニアが図面レビュー段階で隠れた曲げ欠陥を排除します
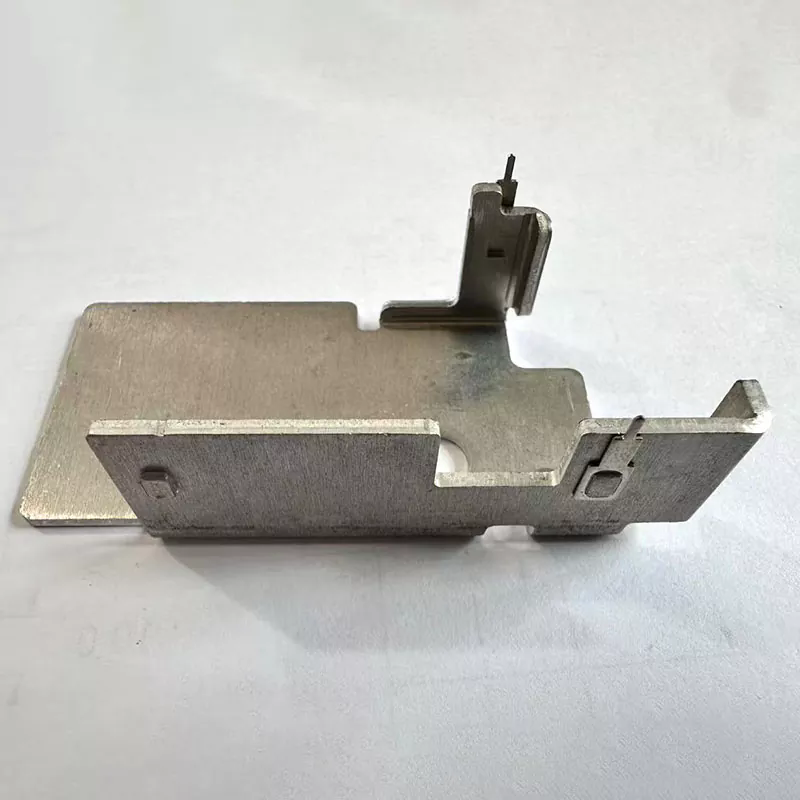
ほとんどの金属加工ベンダーは、専門的なプロセス評価を行わずに、提出された図面をそのまま実行するだけです。不当な曲げ半径、狭すぎるフランジおよび木目方向の設計は、量産後の亀裂やしわを引き起こし、クライアントは金型を再度開けて部品の供給サイクルを停止する必要があります。工場の上級板金エンジニアのチームは、すべての RFQ に対して無料の DFM 最適化を実施し、正式な金型製造前に材料の延性に基づいて曲げレイアウト、ブランク サイズ、遷移ラジアンを調整します。早期の設計介入により、生産後の金型の修正や注文の遅れによる損失が回避され、自動車および電子の研究開発チームの新製品サンプルの反復サイクルが大幅に短縮されます。
3. 完全な閉ループ生産により、完全なバッチ材料トレーサビリティ ファイルが実現されます。
曲げ、研磨、コーティングのアウトソーシングが分散化されているため、未加工の MTC 証明書、曲げプロセスの記録、および完成した検査データを統合されたロットのアーカイブに統合することができません。ヨーロッパと北米のブランド監査人は、完全なトレーサビリティ文書がなければサプライヤーの認定審査を一時停止する予定です。 Lijingda 曲げ部品の各バッチは、生の鋼鉄炉番号、CNC 曲げパラメータ ログ、および最終寸法試験レポートを記録し、出荷品と一緒に完全な英語の監査文書パッケージを編集します。統合されたトレーサビリティ データにより、購入者は追加の材料テスト費用をかけずにサードパーティの工場検査に合格できます。
4. 研磨された専用金型により、曲げ成形後の表面の傷カスを防ぎます。
磨耗して研磨されていない一般的な金型は、曲げ加工中に部品の表面に深いくぼみや引っかき傷が残ります。ブラケットやシャーシフレームに傷があると、ハイエンド電子製品や自動車完成品の外観検査に合格せず、バッチのスクラップコストが高くなります。すべての曲げパンチとVダイは、正式生産前に鏡面研磨処理を採用し、接触面に摩擦跡を除去するための除去可能な保護フィルムを追加します。薄い装飾アルミニウム曲げコンポーネントであっても、二次研磨手順を行わなくても滑らかな傷のない表面を維持できるため、OEM メーカーの後工程の表面処理費用が削減されます。
5. マルチアロイのマッチングにより軽量構造と機械的剛性のバランスを実現
単一のユニバーサル シート材料では、薄い電子ヒート シンクや重い自動車シャーシ ブラケットの異なる負荷要求を満たすことができません。厚すぎるプレートは製品全体の重量を増加させますが、薄いシートは長期の振動負荷により容易に変形します。工場では、顧客の負荷パラメータに応じてターゲットの金属ブランクを割り当てます。電子放熱フレームには薄いアルミニウム、キャビネットのサポートには中程度の冷間圧延鋼、車両の構造ブラケットには厚いステンレス鋼です。最適化されたシート厚設計により、製品の軽量化目標を実現しながら十分な曲げ強度を維持し、機器ブランドの最終製品の全体的な材料コストを削減します。
6. ワンストップの曲げ加工と後処理により、国境を越えた注文の納期を短縮します
曲げ加工なしの半完成品のみを提供するサプライヤーは、購入者にめっき、粉体塗装、バリ取りサービスをサードパーティのワークショップとは別に調達することを強いることになり、総注文リードタイムは 10 営業日以上延長されます。 Lijingda は、曲げ、バリ取り、サンドブラスト、多種類の表面コーティングの生産ラインを社内で統合し、外部委託することなくすべての加工リンクを単一の工場で仕上げています。統合された生産スケジュールにより、大量注文の納品が迅速化され、OEM ブランドが季節的な生産の急増に先立って金属部品を在庫しやすくなります。